

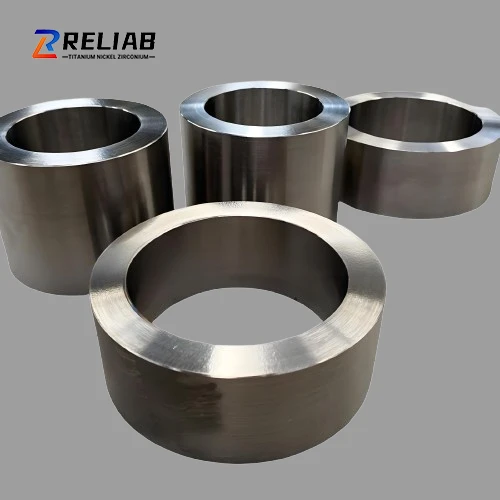
Ularning asosiy afzalliklari tufayli{0}}jumladan, engil vazn, yuqori quvvat, mukammal korroziyaga chidamlilik, barqaror past{1}}harorat ishlashi va yaxshi biomoslashuv-titan qotishmalariaerokosmik, yuqori darajadagi uskunalar, tibbiy asboblar va kimyoviy bosimli idishlar kabi muhim sohalarda keng qo'llaniladi. Titan qotishmalarini shakllantirishning eng asosiy va muhim issiq{2}}ish jarayoni sifatida zarb qilish to'g'ridan-to'g'ri don tuzilishini, mexanik xususiyatlarini, o'lchov aniqligini va tayyor mahsulotning mustahkamligini aniqlaydi. Ushbu omillar orasida zarb harorati shakllanish sifatiga ta'sir qiluvchi asosiy parametrdir; juda yuqori, juda past yoki belgilangan diapazondan tashqarida bo'lgan haroratlar materialning xususiyatlarining yomonlashishiga va shakllanish nuqsonlarining oshishiga olib kelishi mumkin. Ushbu maqolada titanium qotishma zarb haroratini tanlash tamoyillari, tasniflash mezonlari va jarayonni boshqarishning asosiy nuqtalari tizimli ravishda tushuntiriladi.
I. Soxtalash haroratining titan qotishmalarining xususiyatlariga jiddiy ta'siri
Titan qotishmalarining yuqori-haroratli mikrotuzilmasi nihoyatda beqaror va harorat oʻzgarishiga juda sezgir; zarb harorati oralig'ini aniq nazorat qilish mahsulotning yakuniy sifatini bevosita belgilaydi. Agar harorat juda yuqori bo'lsa: donning o'sishi tezlashadi va mikroyapı qo'pollashadi, natijada materialning pishiqligi va charchoq xususiyatlari sezilarli darajada pasayadi. Bu haddan tashqari qizib ketish va haddan tashqari kuyish nuqsonlari ehtimolini oshiradi, bu esa zarbning umumiy mexanik xususiyatlarining texnik talablarga mos kelmasligiga olib keladi. Agar harorat juda past bo'lsa: materialning plastikligi yomonlashadi, deformatsiyaga qarshilik keskin oshadi va ishning qattiqlashishi aniq bo'ladi. Bu zarb qilish jarayonini yorilish, katlama va etarli darajada to'ldirish kabi nuqsonlarni shakllantirishga juda moyil qiladi, shu bilan birga uskunalar yukini va ishlab chiqarish xarajatlarini oshiradi. Shuning uchun, titanium qotishma zarb qilish bitta qattiq haroratga tayanishi mumkin emas; Buning o'rniga, sifat va mexanik xususiyatlarni shakllantirishda optimal natijalarga erishish uchun harorat qotishmaning faza o'zgarishi nuqtalari, material turi va mahsulotning ishlash talablari asosida aniq zonalarda aniq nazorat qilinishi kerak.
II. Titan qotishmalarining fazali o'tish harorati: zarb jarayonining asosiy asoslari
Titan qotishmalarini zarb qilishning asosiy mantigʻi boʻlinish mezoni sifatida -fazali oʻtish haroratiga asoslanadi. Fazali o'tish harorati titanium qotishmalarining mikro tuzilishi fundamental o'zgarishlarga uchraydigan kritik haroratdir: bu harorat ostida mikroyapı ikki fazadan iborat; uning ustidagi bitta yuqori -harorat fazasidan iborat. Soxtalash harorati oralig'iga qarab, ikkita zarb qilish rejimi ajratiladi: 1. Ikki-fazali hududni zarb qilish (fazali o'zgarish nuqtasi ostida): Bu nozik, teng o'qli mikro tuzilmani beradi, natijada zarb qilingan qismda yaxshi plastika, muvozanatli mustahkamlik va yuqori o'lchov barqarorligi. U fuqarolik va an'anaviy aerokosmik konstruksiyalarning aksariyat qismiga mos keladi. 2.Bir fazali{8}}hududni zarb qilish (fazali o'zgarish nuqtasidan yuqori): Bu qo'pol, savatga{10}}o'xshash mikroyapı hosil qiladi, u yuqori yorilish chidamliligi va yorilishga chidamliligi bilan ajralib turadi. U asosan yuqori-kuchli, yuqori{13}}bardoshli va yuqori-ishonchli harbiy yuk-ko‘taruvchi komponentlar uchun ishlatiladi.
III. Har xil turdagi titanium qotishmalari uchun standart zarb harorat diapazonlari
Turli tizimlarning titanium qotishmalari tarkibida sezilarli darajada farqlanadi va turli fazali transformatsiya diapazonlariga ega; shuning uchun mos keladigan zarb jarayoni haroratlari qat'iy farqlanadi. Quyida sanoat-standart, yaxshi oʻrnatilgan-parametrlar keltirilgan:
1. Sof titan va bir fazali titanium qotishmalari uchun mos zarb temperaturalari: 700 darajadan 750 darajagacha. Sof titan oz miqdordagi aralashmalarni o'z ichiga oladi, past fazali transformatsiya diapazoniga ega va yaxshi plastisiyaga ega, natijada zarb qilish harorati odatda past bo'ladi. Past{6}}haroratda zarb qilish donning yiriklashishini samarali oldini oladi, tayyor choyshablar, novdalar va quvurlar nozik sirt tuzilishi va bir xil xususiyatlarga ega boʻlishini taʼminlaydi. Bu usul kimyo, tibbiyot va fuqarolik sohalaridagi korroziyaga chidamli komponentlar- uchun javob beradi.
2. Ikki fazali titanium qotishmalari (aerokosmik ilovalar uchun asosiy material) uchun optimal zarb harorati diapazoni: 900 daraja -950 daraja. Ikki fazali titanium qotishmalari eng koʻp qoʻllaniladigan strukturaviy titanium qotishmalari boʻlib, ular mustahkamlik va egiluvchanlik muvozanatini taʼminlaydi. Ushbu harorat oralig'ida zarb qilish etarli darajada egiluvchanlik va bir xil deformatsiyani ta'minlaydi, qo'pol{7}}quyma mikrotuzilmasini bir xil, nozik ikki{8}}fazali mikroyapı hosil qilish uchun parchalaydi. Bu zarb zarblarida mustahkamlik, pishiqlik va charchoqning optimal muvozanatini kafolatlaydi, bu ularni aerokosmik konstruktiv komponentlar va nozik zarblarni ommaviy ishlab chiqarish uchun mos qiladi.
3. Yuqori{1}}kuchli -tipli titanium qotishmalari: Optimal zarb temperaturasi diapazoni: 800 darajadan 1050 darajagacha . -titanium qotishmalari yuqori qotishma element tarkibiga, keng fazali transformatsiya diapazoniga va mukammal yuqori-harorat egiluvchanligiga ega boʻlib, eng keng harorat oraligʻini taklif qiladi. Soxtalash harorati mahsulot talablari asosida moslashuvchan tarzda sozlanishi mumkin: pastroq harorat oralig'i aniqlik va egiluvchanlikni ta'minlaydi, yuqori harorat diapazoni esa mikrostrukturaning mustahkamligini oshiradi. Bu qotishmalar, birinchi navbatda, yuqori-harbiy ilovalarda va yuqori-yuk ko'taruvchi{11}}komponentlarda qo'llaniladi.
IV. Haqiqiy ishlab chiqarishda haroratni optimallashtirish tamoyillari
Standartlashtirilgan harorat diapazoni asosida ishlab chiqarish, shuningdek, ish sharoitlariga muvofiq dinamik{0}} nozik sozlashni ham o‘z ichiga olishi kerak:
1. Kattaroq ignabargli buyumlar uchun, bir xil asosiy haroratni ta'minlash va ichki va tashqi o'rtasidagi nomuvofiq deformatsiyadan kelib chiqadigan ichki stresslardan qochish uchun dastlabki zarb haroratini mos ravishda oshiring.
2. Yakuniy zarb qilish harorati juda past bo'lmasligi kerak; Ishning qattiqlashishi natijasida yuzaga keladigan keyinchalik yorilishni oldini olish uchun etarli plastisiyani saqlash kerak.
3. Ko'p o'tishli zarb qilish uchun-asta-sekin haroratni sozlang: shakllanish va mikrostrukturaning nozikligini muvozanatlash uchun qo'pol zarb haroratini biroz yuqoriroq va soxta ishlov berish haroratini biroz pastroq qilib qo'ying.
4. Barcha ish sharoitlariga yagona harorat sozlamasini qo'llashdan qochish uchun harorat parametrlarini uskunaning bosimiga, qolipni oldindan qizdirish holatiga va deformatsiya darajasiga qarab har tomonlama sozlang.
V. Xulosa
Titan qotishmalari uchun zarb harorati odatda 700 darajadan 1050 darajagacha bo'lgan diapazonda saqlanadi, bunda turli materiallar uchun qat'iy harorat zonalari o'rnatiladi: toza titan uchun past haroratli aniqlikdagi zarb, ikki fazali titan uchun o'rta haroratda shakllantirish va {{6}titanium uchun keng {{5}{5}. Soxtalash harorati diapazonini aniq nazorat qilish nafaqat zarbning silliq shakllanishini ta'minlabgina qolmay, balki parchalar va nuqsonlarni kamaytiradi, balki don strukturasini- nozik sozlash, mustahkamlik, egiluvchanlik va pishiqlikning optimal muvozanatiga erishish imkonini beradi. Soxta haroratni standartlashtirilgan va aniq nazorat qilish yuqori unumdorlik, yuqori mustahkamlik va yuqori barqarorlikka ega boʻlgan yuqori darajadagi titanium qotishmalarini ommaviy ishlab chiqarishning asosiy jarayoni kafolati hisoblanadi.
 E-pochta:garychen3215@hotmail.com
 Manzil: №35, Baoti ko'chasi, Baoji shahri, Shensi viloyati, Xitoy
 Aloqa uchun: janob Gari Chen
 Telefon: +86-917-8883215
 Mobil/WhatsApp: +86 13092900605


